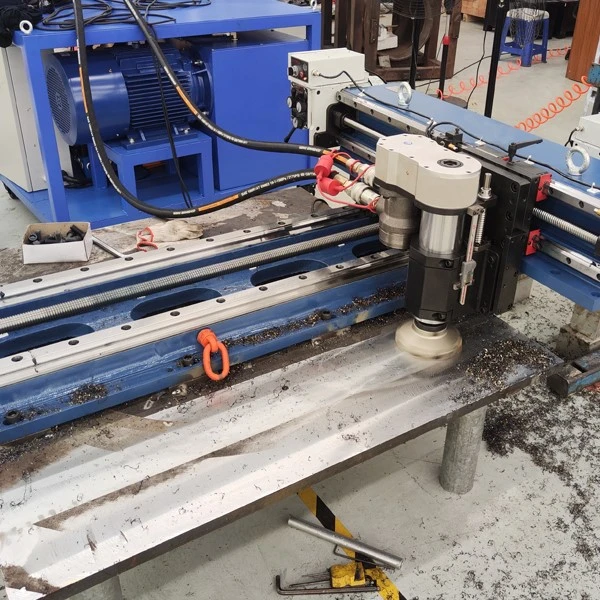
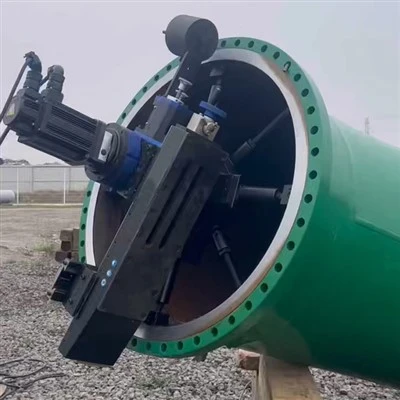
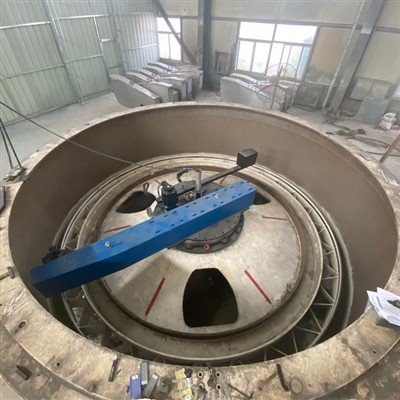
مکینیکل دیکھ بھال اور ہنگامی سامان کی مرمت کے دائرے میں، پورٹیبل شافٹ-اینڈ لیتھ ایک ناگزیر "زندگی بچانے والے" کے طور پر کام کرتی ہے۔ یہ بھاری شافٹ کے اجزاء کو ختم کرنے اور ورکشاپ میں منتقل کرنے کی ضرورت کو ختم کرتا ہے۔ اس کے بجائے، ٹرننگ آپریشنز براہ راست سائٹ پر مکمل کیے جا سکتے ہیں-، محنت اور وقت کی خاصی بچت۔ تاہم، بہت سے صارفین اس سامان کو منتخب کرتے وقت ایک عام غلطی کرتے ہیں: صرف شافٹ قطر پر توجہ مرکوز کرتے ہوئے. نتیجتاً، انہیں مسائل کا سامنا کرنا پڑ سکتا ہے جیسے کہ مشین پروسیسنگ کے دوران ورک پیس کو محفوظ طریقے سے کلیمپ کرنے میں ناکام ہونا، مطلوبہ درستگی کے معیارات کو پورا کرنے میں ناکام ہونا، یا خود سامان یا ورک پیس کو نقصان پہنچانا۔ حقیقت میں، مختلف قطروں کے شافٹ کے لیے پورٹیبل شافٹ-اینڈ لیتھ کا انتخاب کرتے وقت، اہم عنصر تکنیکی پیرامیٹرز سے صحیح طور پر میل کھاتا ہے۔ آج ہم اس پر تفصیل سے بات کریں گے۔ چاہے آپ چھوٹے-قطر کی ٹرانسمیشن شافٹ یا بڑے-قطر کی موٹر شافٹ کو مشین بنا رہے ہوں، ان کلیدی میچنگ پوائنٹس کو ذہن میں رکھنا ضروری ہے۔
مماثل بنیادی پیرامیٹرز ہیں مشینی قطر اور کلیمپنگ رینج؛ یہ بنیادی اور سب سے اہم وضاحتیں تشکیل دیتے ہیں۔ پورٹیبل شافٹ کا مشینی قطر-اینڈ لیتھ ہمیشہ واضح طور پر متعین کیا جاتا ہے-مثلاً، ایک یونٹ کو "100mm کے مشینی قطر" کے لیے لیبل لگایا جا سکتا ہے، جب کہ دوسری "200mm" کی وضاحت کرتی ہے۔ تاہم، کسی کو صرف اس ایک اعداد و شمار پر انحصار نہیں کرنا چاہیے۔ اصل کلیمپنگ رینج پر غور کرنا بھی اتنا ہی اہم ہے۔ مثال کے طور پر، چھوٹے-قطر کی شافٹ (50mm سے کم) مشینی کرتے وقت، کسی کو 20–100mm کی کلیمپنگ رینج کے ساتھ یونٹ کا انتخاب کرنا چاہیے۔ اس طرح کے یونٹوں میں توجہ مرکوز کلیمپنگ فورس کے ساتھ چھوٹے چک ہوتے ہیں، جو انہیں چھوٹے شافٹوں کو مضبوطی سے محفوظ کرنے اور مشینی کے دوران پھسلن کو روکنے کے قابل بناتے ہیں۔ اس کے برعکس، درمیانے-سے-بڑے قطر کے شافٹ (100–200mm) کی مشیننگ کرتے وقت، 50–200mm کی کلیمپنگ رینج والی یونٹ کی ضرورت ہوتی ہے۔ مزید برآں، چک میں 3-جبڑے یا 4 جبڑے کا خود مرکز کرنے والا میکانزم ہونا چاہیے تاکہ کلیمپنگ کی مرتکزیت کو یقینی بناتے ہوئے مختلف قطر کے شافٹ کو ایڈجسٹ کیا جا سکے۔ یہاں احتیاط کا ایک لفظ: یہ مشورہ دیا جاتا ہے کہ ایک مخصوص مشینی قطر کے ساتھ ایک یونٹ کا انتخاب کریں جو شافٹ کے اصل قطر سے 10-20 ملی میٹر بڑا ہو۔ یہ شافٹ کے اصل قطر میں معمولی انحراف کی وجہ سے پروسیسنگ کی ناکامیوں کو روکنے کے لیے کافی مارجن فراہم کرتا ہے۔
دوسرا کلیدی پیرامیٹر سپنڈل اسپیڈ رینج ہے، جو مشینی درستگی اور کارکردگی دونوں پر براہ راست اثر انداز ہوتا ہے۔ مختلف قطر کے شافٹ کی گردش کی رفتار کے حوالے سے بہت مختلف تقاضے ہوتے ہیں۔ چھوٹے-قطر کے شافٹ اجزاء (مثلاً 20–50 ملی میٹر) کے لیے، گردش کی رفتار قدرے زیادہ سیٹ کی جا سکتی ہے۔ چونکہ شافٹ خود ہلکے وزن کے ہوتے ہیں اور کم جڑت کے مالک ہوتے ہیں، اس لیے تیز رفتار ہموار کٹنگ کی سہولت فراہم کرتی ہے اور اس کے نتیجے میں سطح بہتر ہوتی ہے۔ لہذا، 50-500 rpm کی سپنڈل اسپیڈ رینج والے آلات کو منتخب کرنے کا مشورہ دیا جاتا ہے۔ اس کے برعکس، بڑے-قطر کے شافٹ کے اجزاء (مثلاً 150–200 ملی میٹر) بھاری ہوتے ہیں اور ان میں زیادہ جڑتا ہوتا ہے۔ رفتار کو بہت زیادہ سیٹ کرنے سے سامان کی کمپن آسانی سے آ سکتی ہے-یا اسپنڈل کو بھی نقصان پہنچ سکتا ہے-اس لیے کم گردشی رفتار درکار ہے۔ ایسی صورتوں میں 30–300 rpm کی رفتار کی حد کے ساتھ آلات مناسب ہیں۔ مزید برآں، ایک اعلی-معیار پورٹیبل شافٹ-اینڈ لیتھ میں ایک متغیر-اسپیڈ فنکشن ہونا چاہیے، جس سے شافٹ کے قطر اور مخصوص مشینی تقاضوں کی بنیاد پر لچکدار ایڈجسٹمنٹ کی اجازت دی جائے-مثال کے طور پر، چھوٹے شافٹ کے لیے تیز رفتاری کا استعمال اور بڑی شافٹ کے لیے کم رفتار کا استعمال کرنا۔ منظرناموں کی ایک وسیع رینج میں۔
اگلا پاور آؤٹ پٹ ہے، جو شافٹ کے قطر اور مواد کی ساخت کے ساتھ براہ راست تعلق رکھتا ہے۔ نسبتاً نرم مواد (مثلاً ایلومینیم الائے شافٹ) سے بنے چھوٹے-قطر کے شافٹوں کو مشین کرنا زیادہ بجلی کی طلب نہیں کرتا ہے۔ 1.5–2.2 کلو واٹ کی پیداوار کے ساتھ آلات کافی ہیں۔ ضرورت سے زیادہ طاقت، اس تناظر میں، توانائی کے ضیاع کا باعث بن سکتی ہے اور ضرورت سے زیادہ کاٹنے والی قوتوں کی وجہ سے ورک پیس کو ممکنہ طور پر نقصان پہنچا سکتی ہے۔ تاہم، سخت مواد سے بنی بڑی-قطر کی شافٹ (مثلاً، کاربن اسٹیل یا الائے اسٹیل شافٹ) کی مشینی کرتے وقت، زیادہ کاٹنے والی قوت کی ضرورت ہوتی ہے۔ ایسی صورتوں میں، بجلی کے مناسب ذخائر کو یقینی بنانے کے لیے 3.0 کلو واٹ سے زیادہ آؤٹ پٹ والے آلات کا انتخاب کیا جانا چاہیے، اس طرح ہموار موڑ کے آپریشنز میں سہولت ہو گی اور موٹر کو بوجھ کے نیچے "سٹال" ہونے سے روکا جائے گا۔ یہاں یہ نوٹ کرنا ضروری ہے کہ "زیادہ طاقت ہمیشہ بہتر نہیں ہوتی"؛ بجلی کی پیداوار کو مخصوص شافٹ قطر اور مواد کے ساتھ مناسب طریقے سے ملایا جانا چاہیے تاکہ یا تو ناکافی طاقت یا آلات پر ضرورت سے زیادہ ٹوٹ پھوٹ سے بچا جا سکے۔
آخر میں، ٹول پوسٹ ٹریول اور کاٹنے کی گہرائی کی وضاحتیں ہیں، جو مشینی لچک اور آلات کی آپریشنل گنجائش کا تعین کرتی ہیں۔ چھوٹے-قطر کی شافٹ کے لیے، مشینی الاؤنس (مٹیریل کو ہٹایا جانا) عام طور پر کم سے کم ہوتا ہے۔ اس طرح، 100-150 ملی میٹر کا ٹول پوسٹ ٹریول اور 3-5 ملی میٹر کی کٹنگ گہرائی ضروریات کو پورا کرنے کے لیے کافی ہے۔ اس کے برعکس، بڑے-قطر کی شافٹ کو کافی زیادہ مقدار میں مواد کو ہٹانے کی ضرورت پڑ سکتی ہے-مثال کے طور پر، ایسی صورتوں میں جہاں شافٹ کے سرے میں شدید لباس ہے-جس کے لیے زیادہ کٹنگ گہرائی کی ضرورت ہوتی ہے۔ نتیجتاً، ایسی ایپلی کیشنز کے لیے، یہ مشورہ دیا جاتا ہے کہ 200 ملی میٹر یا اس سے زیادہ کے ٹول پوسٹ ٹریول اور 5–8 ملی میٹر کی گہرائی کی کٹنگ کی گنجائش والے آلات کا انتخاب کریں۔ مزید برآں، ٹول پوسٹ کا فیڈ ریٹ ایڈجسٹمنٹ فنکشن انتہائی اہمیت کا حامل ہے۔ مختلف قطروں کے شافٹوں کو مختلف فیڈ کی رفتار کی ضرورت ہوتی ہے: چھوٹے شافٹوں کو تیز رفتار فیڈ ریٹ کے ساتھ کارکردگی کو بڑھانے کے لیے پروسیس کیا جا سکتا ہے، جب کہ بڑے شافٹوں کو مشینی درستگی کو یقینی بنانے کے لیے فیڈ کی رفتار کو کم کرنے کی ضرورت ہوتی ہے۔ نتیجتاً، آلات کو فیڈ ریٹ کی ٹھیک-ٹیوننگ کی سہولت فراہم کرنے کے قابل ہونا چاہیے۔
سامان کی موافقت اور استحکام کے پیرامیٹرز پر بھی توجہ دی جانی چاہئے۔ مثال کے طور پر، طویل شافٹ-قسم کے اجزاء کی مشین کرتے وقت، کسی کو پورٹیبل شافٹ-اینڈ لیتھ کا انتخاب کرنا چاہیے جس میں ٹیل اسٹاک سپورٹ ہو۔ ٹیل اسٹاک اضافی مدد فراہم کرتا ہے، اس طرح مشینی عمل کے دوران شافٹ کو موڑنے یا خراب ہونے سے روکتا ہے۔ جب بڑے-قطر کی شافٹ مشینی کرتے ہیں، تو وہ طریقہ اہم ہے جس کے ذریعے آلات کی بنیاد کو محفوظ بنایا جاتا ہے۔ ایڈجسٹ فٹ یا سکشن کپ والے یونٹ کا انتخاب اسے زمین یا ورک بینچ کی سطح پر مضبوطی سے لنگر انداز ہونے کی اجازت دیتا ہے، اس طرح کمپن کم ہوتی ہے۔ مزید برآں، آلات کا وزن اس بات کی ضمانت دیتا ہے: چھوٹی مشینی-قطر کی شافٹ سازوسامان کے وزن پر کم سے کم مطالبہ کرتی ہے-ایک ہلکا پھلکا، آسانی سے پورٹیبل یونٹ کافی ہے۔ اس کے برعکس، بڑے-قطر کی شافٹ مشینی کرنے کے لیے استحکام کو یقینی بنانے کے لیے کافی بڑے پیمانے پر سامان کی ضرورت ہوتی ہے۔ اس لیے، 50 اور 100 کلوگرام کے درمیان وزن والی یونٹ کا انتخاب ایک بہترین توازن قائم کرتا ہے
بالآخر، پورٹیبل شافٹ-اینڈ لیتھ کو منتخب کرنے کے پیچھے بنیادی اصول یہ ہے کہ "مخصوص بیماری کا صحیح علاج تجویز کیا جائے۔" کسی کو کلیدی پیرامیٹرز سے مماثل ہونا چاہیے-جیسے مشینی رینج، سپنڈل کی رفتار، پاور آؤٹ پٹ، اور ٹول پوسٹ ٹریول-شافٹ کے جزو کے مخصوص قطر تک، بعد ازاں مادی ساخت اور مخصوص مشینی ضروریات کی بنیاد پر تفصیلات کو ٹھیک کرنا-۔ چھوٹے-قطر کے شافٹ کے لیے، "لچک، تیز رفتار، اور درستگی" پر زور دیا جاتا ہے؛ بڑے-قطر کی شافٹ کے لیے، توجہ "استحکام، اعلیٰ طاقت، اور طویل سفر" پر منتقل ہو جاتی ہے۔ ان پیرامیٹرز کے مناسب طریقے سے منسلک ہونے کو یقینی بنا کر، سازوسامان سائٹ کے آپریشنز میں اپنا کردار مؤثر طریقے سے پورا کر سکتا ہے، اس طرح مشینی معیار اور آپریشنل کارکردگی دونوں کی ضمانت دیتا ہے۔